级进模冲压件
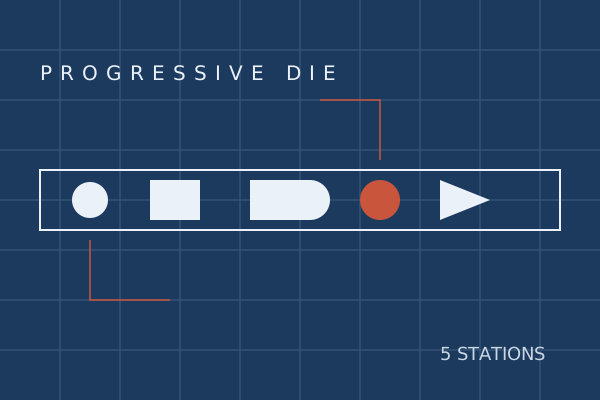
一条料带经多个工位连续完成冲裁、弯曲、成形,工位间靠送料节距保证位置关系,是大批量中小型零件的主流方案。我们按年用量反推工位数量与模具寿命,兼顾精度与单件成本。
- 适用批量:通常月需上万件的精密小件
- 料厚范围:0.1–3.0mm 的卷料或条料
- 交付方式:开模后按订单滚动排产
冲压不是一台压力机就能解决的事。每个零件背后是材料选择、排样计算、工序拆分和模具结构的组合决策。襄阳明恒冲压有限公司把服务拆成九个常见品类,方便客户对照自己的图纸快速判断工艺路线。以下是各类目的说明、适用场景与交付要点,如果你不确定自己的零件属于哪一类,把图纸发到 hello@crhcnr.cn,由工艺侧给出判断。
一条料带经多个工位连续完成冲裁、弯曲、成形,工位间靠送料节距保证位置关系,是大批量中小型零件的主流方案。我们按年用量反推工位数量与模具寿命,兼顾精度与单件成本。
通过拉伸使平板变成有深度的筒形或盒形壳体,关键在拉深系数、压边力与润滑的组合。多道拉伸之间的中间退火与变薄量控制决定壳体壁厚均匀性与开裂风险。
按零件轮廓一次性下料,是最基础的冲压工序。切口质量取决于凸凹模间隙与刃口锋利度,我们会按料厚选定间隙并定期修刃,保证光亮带比例与毛刺水平稳定。
板金支架类零件以折弯为主要成形手段,角度精度靠模具回弹补偿保证。不同材料的回弹量差异明显,我们在试模阶段实测修正,避免客户装配时出现干涉。
面板、筛板、散热孔板等阵列孔零件,核心是孔距累积误差控制。级进冲孔或数控冲的方式按孔阵规模选择,批量大的用模具一次冲出,保证每一片孔位一致。
浅拉延配合整形工序,把平面板料压出浅型面,常见于盖板、托盘、反光罩。型面平整度与边缘回弹是主要管控点,整形量在试模时逐步调整到位。
连接器端子、弹片类薄料零件,功能尺寸集中在接触区,公差带窄。薄料高速冲压对模具精度与送料稳定性要求高,我们按端子图纸单独评估工艺可行性。
较厚的高强度板材结构件,如支架、加强板、连接板。厚板成形重点是控制开裂、回弹与模具磨损,工序通常包含落料、成型、冲孔、校平的组合。
不属于以上标准品类的非标形状零件,从图纸出发单独设计工艺。流程是先做工艺评审与可行性确认,再开简易模或正式模,试模签样后进入量产。